Hinzufügen: NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang China.
Tel: 0086-0571-82602080
Fax: 0086-0571-82758132
E-Mail: [email protected]
Eine 1.000-kg-Schattenpartie aus farbigem 150D/48F-Polyester kann zwei bis drei Wochen Kalenderzeit in Anspruch nehmen, bevor sie versendet wird. Das Trocknen von Chips, das Schmelzspinnen, das Aufwickeln, das Färben von Paketen, das Einseifen, das Trocknen und das Aufwickeln sind separate Vorgänge, und jeder einzelne von ihnen ist eine Chance für die Veränderung des Farbtons.
Bei spinngefärbtem Polyestergarn entfällt der Nassfärbeschritt aus dieser Sequenz. Der Farbstoff wird in das Polymer eingemischt, bevor das Filament extrudiert wird, sodass das Garn die Spinndüse bereits mit seinem endgültigen Farbton verlässt und niemals in einen Färbebehälter gelangt. Was sich ändert, ist nicht nur das Aussehen des Garns, sondern auch die Art und Weise, wie ein Farbprogramm geplant, kalkuliert und geprüft wird.
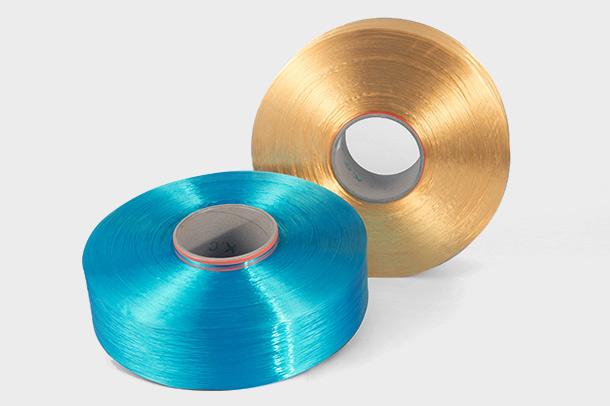
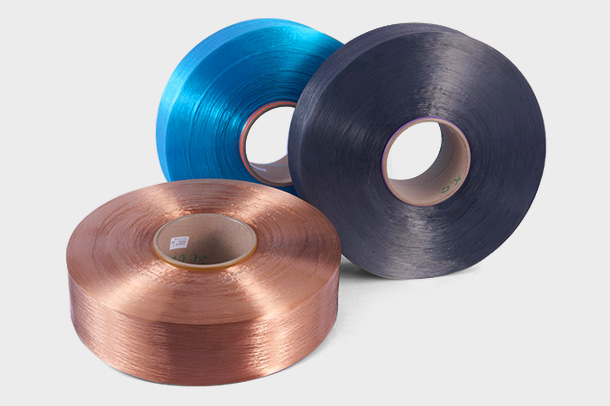
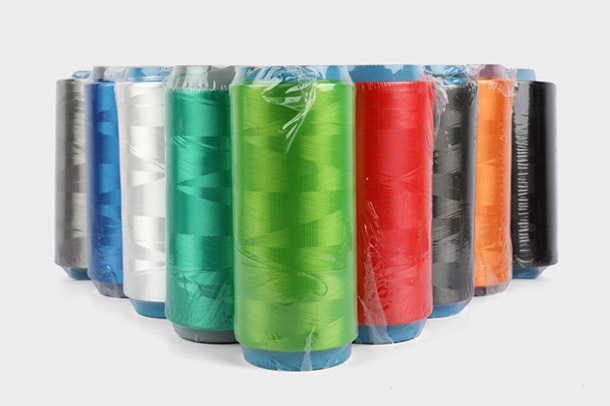
Spinngefärbtes Polyestergarn ist ein Polyesterfilament, bei dem Pigmente vor der Extrusion in der Polymerschmelze dispergiert werden, sodass die Farbe im Filament sitzt und nicht auf die Oberfläche aufgetragen wird.
Da kein Färbebad erschöpft werden muss, hängt die Farbgenauigkeit eher von der Dosierung als von der Nasschemie ab. Die Masterbatch-Auflackierungsverhältnisse in kommerziellen Polyester-Farbprogrammen liegen typischerweise zwischen 2 und 5 Gewichtsprozent, und das Konzentrat wird der Schmelze durch eine gravimetrische Zuführung oder eine Dosierpumpe zugeführt. Sobald dieses Verhältnis festgelegt und aufgezeichnet ist, ist der Farbton eine Eigenschaft des Rezepts und nicht des Verhaltens eines Gefäßes an diesem Morgen.
Beim herkömmlichen Färben von Paketen ist es erforderlich, dass der Dispersionsfarbstoff in einem Druckbehälter bei etwa 130 Grad Celsius gleichmäßig in Tausende von gewickelten Paketen eindringt. Vier Variablen entscheiden darüber, ob dies der Fall ist.
Jeder muss auf jedem Grundstück im selben Fenster landen. Beim Spinnfärben werden alle vier Punkte entfernt, da die Farbe im Chip fixiert wird, bevor mit dem Spinnen begonnen wird.
Die Farbkonsistenz verbessert sich, da der Farbton durch die Pigmentdosierung an der Spinnlinie und nicht durch die Färbebadchemie eingestellt wird, wodurch Flottenverhältnis, Erschöpfungsrate und Trocknungsprofil als Ursachen für Schwankungen von Charge zu Charge entfallen.
Der Unterschied zeigt sich in der Art und Weise, wie das Programm gesteuert wird. Bei einem herkömmlichen Weg ist die Referenz eine gefärbte Packung und die Toleranz wird nach dem Färben überprüft, wobei die einzige Korrekturmaßnahme darin besteht, die Partie erneut zu färben oder abzustreifen. Bei einer Spinnfärberoute ist die Referenz eine Masterbatch-Charge, die Toleranz wird am Feeder überprüft und Korrekturen erfolgen, bevor das Filament existiert.
| Kontrollpunkt | Konventionelle Paketfärbung | Spinngefärbtes Polyestergarn |
| Wo Farbe ins Spiel kommt | Auf Wundpackungen aufgetragener Dispersionsfarbstoff | In die Schmelze eingearbeitetes Pigment |
| Nasse Prozessstufen | Färben, seifen, spülen, trocknen | Keine |
| Hauptdriftquellen | Flottenverhältnis, Erschöpfungsrate, Trocknungsprofil | Masterbatch-Dosierung, Konsistenz der Chip-Charge |
| Farbfreigabepunkt | Auf gefärbten Paketen | Auf dem Masterbatch und der ersten Spinncharge |
| Korrekturmaßnahme | Färben oder streifen Sie die Packungspartie neu | Passen Sie die Zufuhrrate beim nächsten Los an |
| Paketabwicklung | Mehrfaches Zurückspulen | Einfacher Wicklungsdurchgang |
| Wasserbelastung im Garnstadium | Bedeutsam | Eliminiert |
Effizienzgewinne ergeben sich aus dem Wegfall des Färbe- und Trocknungskreislaufs: Bei einer Spinnfärbelinie entfallen die Färbewarteschlange, der Trocknungszyklus und die Entscheidung zum erneuten Färben, was die Zeitspanne zwischen der Farbfreigabe und einer verpackten Charge verkürzt.
In die gleiche Richtung geht das Kostenargument, denn der Färbeschritt wird gestrichen statt optimiert. Die Website Vergleich von Spinnfärben und konventionellem Färben legt dar, wo diese Ersparnis landet.
Die Farbleistung zahlt sich nur dann aus, wenn die Garnfamilie zur nachgeschalteten Maschine passt und die praktische Aufteilung zwischen texturiertem Garn, Flachfilament und Garnen für ein bestimmtes Endprodukt erfolgt.
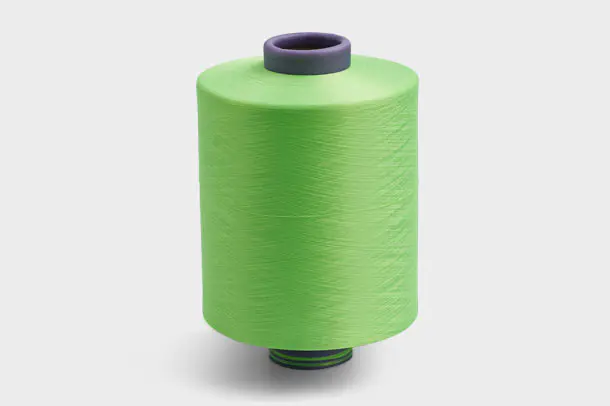 Lieferanten von Polyester-DTY-Garnen Produktspezifikationen Technische Parameter Produkt anzeigen →
Bodenbeläge und Heimtextilien sind die Anwendungen, bei denen sich spinngefärbte Farben am schnellsten amortisieren, da ein Teppich oder eine Decke eine große, durchgehende Oberfläche aufweist, auf der eine Farbveränderung von Charge zu Charge im ganzen Raum sichtbar ist.
Teppich- und Teppichmattengarne werden normalerweise mit einer Farbtoleranz spezifiziert, die am fertigen Flor und nicht am Konus überprüft wird. Das ist die schwierigste Stelle, um einen Fehler zu korrigieren: Ein getufteter Teppich kann nicht mehr wirtschaftlich nachgefärbt werden, sobald der Flor erst einmal fest ist, und ein Farbband zwischen zwei Produktionsläufen erscheint unter der Beleuchtung des Ausstellungsraums als Naht.
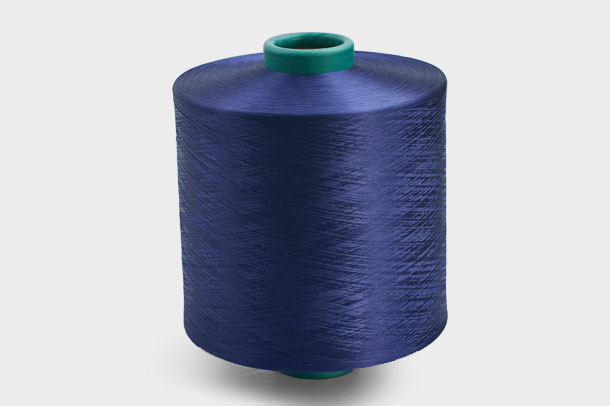 Hersteller von Polyester-Teppich- und Teppichgarnen Teppichgarne und Teppichgarne Produkt anzeigen →
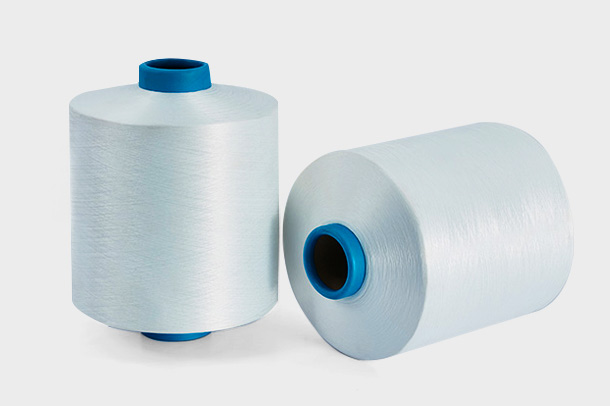 Hersteller von Deckengarnen Produktspezifikationen Technische Parameter Produkt anzeigen →
Bei der Umstellung auf spinngefärbtes Garn handelt es sich eher um eine Spezifikationsänderung als um eine Farbänderung. Daher sollte die Bestellung fünf Artikel enthalten, bevor die Massenproduktion freigegeben wird.
Im Prinzip nein, aber die praktische Grenze liegt eher in der Verfügbarkeit von Masterbatches als in der Farbstoffchemie. Jeder Farbton kann gemischt werden und die Einschränkung besteht in der Mindestmenge an Masterbatch, die ein Lieferant produzieren wird. Für aus einer vorhandenen Masterbatch-Bibliothek entnommene Farbtöne fallen keine Einrichtungsgebühren an, während für einen benutzerdefinierten Farbton ein Compoundierungsschritt erforderlich ist, der über die gesamte Bestellung hinweg abgerechnet werden muss.
Nein. In das Filament eingearbeitete Pigmente können nicht entfernt werden, sodass spinngefärbtes Garn nicht in einen anderen Farbton umgefärbt werden kann. Korrekturen müssen am Einspeiseverhältnis oder in der Stoffphase vorgenommen werden, weshalb das Masterbatch-Verhältnis vor Beginn des Massenspinnens abgemeldet wird.
Fordern Sie instrumentelle Daten statt visueller Beurteilung an. Eine praktikable Spezifikation erfordert CIELAB-Farbdifferenzwerte, gemessen bei D65 mit einem 10-Grad-Beobachter an drei aufeinanderfolgenden Chargen, berechnet nach ISO 105-J03, zusammen mit der Masterbatch-Chargennummer für jede Lieferung.
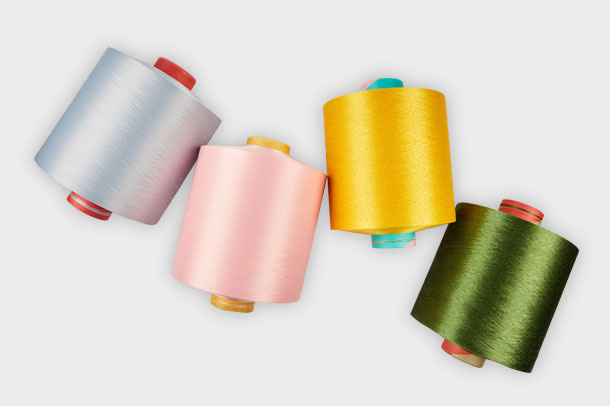
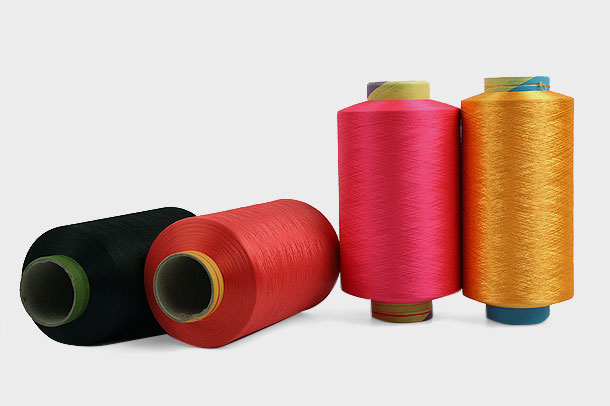
Farbiger Polyester wird im gesamten Filamentbereich geliefert, von teilweise orientiertem Garn bis hin zu vollständig verstrecktem und verstreckt texturiertem Garn sowie in Garnen, die für bestimmte Endprodukte wie Teppich-, Teppichmatten- und Deckengarne hergestellt werden. Das Ablassverhältnis ist je nach Denier unterschiedlich, daher wird jede Spezifikation vor der Massenfreigabe auf einer Pilotcharge erneut bestätigt.

Zhejiang Hengyuan Chemical Fibre Group Co., Ltd. ist ein Profi Hersteller von Polyester-Filamentgarnen in China und Lieferanten von Polyester-Farbgarnen, gegründet im Jahr 2006, mit Sitz in YaQianTown Xiaoshan Hangzhou – einem der Zentren der Polyestergarnindustrie in China.
Produkte
Kontaktinformationen
Urheberrecht © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved